

Le paradoxe du transport maritime : pourquoi les finitions PVD et brossées impeccables développent des taches cachées
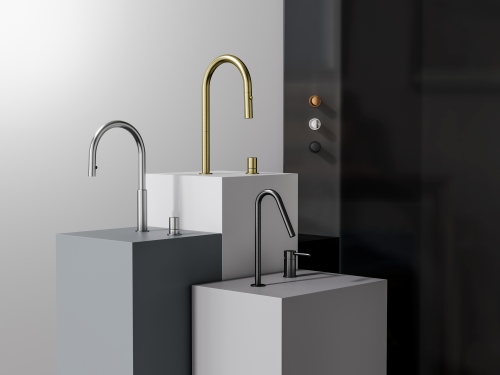
Imaginez ce scénario : une livraison de première qualité de robinets à finition PVD non scellés et de robinets à finition brossée Robinet en acier inoxydable Les raccords de plomberie en acier passent avec succès un contrôle qualité conjoint rigoureux à l'usine d'origine. Les finitions de surface sont impeccables. Pourtant, des semaines plus tard, à l'ouverture des conteneurs dans un centre de distribution européen, l'équipe d'approvisionnement découvre des taches permanentes et incrustées profondément dans le métal.
Pour les grandes marques, ce défaut après transport représente un risque commercial considérable. Face à cette anomalie lors d'un récent déploiement pour une marque internationale d'articles sanitaires, de nombreux fournisseurs inexpérimentés auraient immédiatement rejeté la faute sur une logistique maritime incontrôlable ou sur la négligence de la compagnie maritime. Chez INOXBATH, notre éthique d'ingénierie nous impose une approche différente. Nous avons traité ce problème non pas comme une excuse logistique, mais comme un véritable casse-tête métallurgique et chimique exigeant une solution de fabrication chirurgicale et durable.
La chimie d'une défaillance post-inspection
Pour éliminer définitivement un défaut, un fabricant doit décrypter le micro-environnement qui le déclenche. Les finitions brutes et brossées non scellées des robinets en acier inoxydable 304/316 et des revêtements PVD bruts présentent une esthétique architecturale très recherchée, précisément grâce à leur texture microscopique à grains ouverts. Cependant, cette même surface poreuse peut, par inadvertance, retenir des traces de contaminants.
Grâce à une analyse approfondie des causes profondes, notre équipe technique a identifié deux catalyseurs principaux qui interviennent longtemps après la sortie du dispositif de la chaîne de montage. Le premier concerne la micromigration des lubrifiants d'assemblage. Si les joints rotatifs sont surlubrifiés avec de l'huile de silicone standard, le nettoyage de routine avant emballage peut, par inadvertance, déposer une couche invisible sur la surface. Le second catalyseur est l'humidité lors du test hydrostatique. Si les conduits d'eau internes d'une cuisine ou Mitigeur de lavabo N'étant pas purgées agressivement à l'air comprimé après les tests de pression obligatoires, des traces d'humidité restent piégées profondément dans les crevasses.
Lors du transport maritime, les conteneurs se transforment en véritables enceintes de haute pression industrielles, subissant de violentes variations de température qui génèrent une humidité extrême. Sous l'effet de cette chaleur intense et prolongée, l'humidité emprisonnée et les traces d'huile de silicone s'oxydent et s'incrustent directement dans la structure métallique non scellée. Ce qui n'était au départ qu'une trace invisible et inoffensive sur le sol de l'usine se transforme chimiquement en une tache permanente et indélébile à l'arrivée.
Simulation de l'environnement de fret
Refusant de se fier à des hypothèses théoriques, notre service de contrôle qualité a lancé une simulation accélérée de transport maritime sur 30 jours directement dans nos locaux. Nous avons soumis des produits neufs, non scellés, avec des finitions PVD et brossées luxueuses. Robinet de bassinLes composants ont été soumis à des combinaisons contrôlées d'huile de silicone et d'humidité, scellés dans un emballage standard en mousse EPE et isolés en deux groupes témoins distincts : l'un utilisant des dessiccants de qualité industrielle et l'autre sans.
Cette simulation active nous a permis de recréer physiquement le processus d'oxydation exact et d'identifier précisément le déclencheur chimique. En reproduisant le problème dans un environnement contrôlé, nous avons prouvé à nos marques partenaires que nous ne nous contentons pas de présenter des excuses superficielles face aux problèmes de qualité ; nous nous attaquons à la cause profonde grâce à des données empiriques.
Élaboration d'un protocole d'assemblage sans défaut
L'identification de la cause première détermine la mise à niveau opérationnelle. Afin de garantir que nos partenaires de distribution internationaux ne soient plus jamais confrontés à ce défaut esthétique, nous avons entièrement revu nos procédures opérationnelles standard (POS) d'assemblage et d'emballage pour tous les produits non scellés.
Ce cadre de travail amélioré impose désormais un dosage précis du silicone d'assemblage, des protocoles de séchage pneumatique haute pression immédiatement après les tests hydrostatiques, et l'intégration systématique de dessiccants haute capacité dans tous les emballages finaux. De plus, nous collaborons étroitement avec nos partenaires fabricants de robinetterie OEM dès la phase de conception initiale, en précisant les caractéristiques d'entretien inhérentes aux textures non scellées et en proposant des solutions d'étanchéité protectrices avancées pour les installations destinées aux environnements côtiers extrêmes ou à forte humidité.
📩 Les marques mondiales d'articles sanitaires et les distributeurs commerciaux à la recherche d'un partenaire de fabrication garantissant une transparence totale de la chaîne d'approvisionnement et des protocoles d'assurance qualité rigoureux sont invités à nous contacter. Pour discuter de nos capacités avancées en matière de finition de surface ou pour examiner notre cadre complet de contrôle qualité pour votre prochain projet OEM, veuillez contacter notre bureau d'études à l'adresse suivante : www.inoxbath.com/Contactez-nous/]